A tampografia é geralmente o melhor ponto de partida para uma pequena marca colorida em um peão curvo ou miniatura irregular. A impressão digital UV costuma ser mais forte para fichas planas, painéis acessórios e obras de arte com gradientes ou muitas cores. Esse atalho é útil, mas não é suficiente para a produção. A escolha certa também depende da variação da altura de impressão, do grau da resina, do design do acessório, da aprovação da cor, da exposição ao desgaste e da frequência com que a arte muda.
Resposta rápida
Escolha a tampografia quando a imagem for compacta, usar um conjunto limitado de cores especiais e precisar ser transferida para uma superfície curva, rebaixada ou irregular. Escolha a impressão digital UV quando a área de impressão for plana ou compatível com a máquina disponível e a arte precisar de cores, gradientes, detalhes de tons finos ou mudanças frequentes de versão. Não aprove nenhum dos processos até que o fornecedor tenha impresso a arte final na resina de produção e aprovado um plano de adesão e desgaste acordado.
1. Como a tampografia e a impressão digital UV diferem
A tampografia transfere uma imagem bidimensional gravada de uma placa para a peça com uma almofada de silicone flexível. O pad pode comprimir e rolar em uma superfície tridimensional, e é por isso que o processo funciona bem para pequenos gráficos em muitos objetos curvos ou irregulares. Cada cor impressa normalmente necessita de sua própria placa de imagem, preparação de tinta e etapa de registro controlada.[1]
A impressão digital UV envia gotas de tinta diretamente de um arquivo digital para o componente e cura a tinta depositada com energia ultravioleta. Ele elimina a necessidade de uma chapa de impressão separada e suporta imagens coloridas, gradientes e alterações de arte digital. Os sistemas de mesa convencionais ainda favorecem zonas de impressão planas ou levemente curvadas. Os equipamentos mais recentes de alto alcance podem tolerar maiores variações de altura, mas o limite prático permanece específico da máquina e da aplicação.[2]
Kingke lista ambos os métodos em seuServiços de impressão UV e acabamento de superfície. Isso torna possível comparar métodos de decoração após a revisão conjunta da geometria moldada, do material e da obra de arte.
Um processo digital pode reduzir a configuração da arte, mas não elimina a necessidade de fixação estável, preparação de superfície, compatibilidade de tinta, controle de cura ou aprovação de amostra. A tampografia tem uma configuração mais física, mas pode produzir um resultado mais limpo em um formato difícil.
2. Matriz de decisão de tampografia versus impressão UV
| Fator de decisão | Tampografia | Impressão digital UV | O que o comprador deve verificar |
|---|---|---|---|
| Geometria da peça | Adequado para pequenos gráficos em muitas peças curvas, rebaixadas e irregulares. | Melhor em superfícies planas ou controladas; a curvatura utilizável depende da impressora e do dispositivo. | Solicite uma revisão da área de impressão do modelo 3D real ou da amostra moldada. |
| Tipo de arte | Ajuste perfeito para logotipos, símbolos, números e gráficos em cores sólidas. | Ajuste perfeito para obras de arte CMYK, gradientes, texturas e alterações de tons finos. | Envie o arquivo de produção final, não apenas uma renderização. |
| Construção de cores | Cada cor é separada e registrada através da configuração da tampografia. | Várias cores de processo podem ser impressas a partir de um arquivo de arte digital; camadas brancas e de verniz podem estar disponíveis. | Aprovar a opacidade, sequência de cores e aparência da cor base final. |
| Mudanças | Mudanças na arte podem exigir novas placas e novas configurações. | Os arquivos digitais facilitam o gerenciamento de alterações de versão e artes mistas. | Defina a quantidade de SKUs e revisões de arte na cotação. |
| Grandes pedidos repetidos | Pode ser eficiente para gráficos estáveis e repetíveis após a configuração. | Também pode ser dimensionado, mas o rendimento depende da cobertura, das passagens, da capacidade do equipamento e do modo de impressão. | Compare as premissas do ciclo cotado, o risco de mão de obra e de peças rejeitadas. |
| Pedidos pequenos ou versionados | A configuração de chapas e cores pode representar uma parcela maior do trabalho. | Freqüentemente, evita a confecção de placas e lida com a alteração de arquivos com mais facilidade. | Peça o preço total da peça decorada, não apenas o preço da impressão. |
| Recursos elevados ou embutidos | A almofada pode adaptar-se a características modestas se o acesso e a deformação forem controlados. | Mudanças de altura podem alterar o posicionamento e a nitidez da queda. | Marque o limite de impressão e a folga mínima das bordas ou relevo. |
| Durabilidade | Nenhum dos processos vence pelo nome. Tinta, substrato, pré-tratamento, cura, cobertura e condições de uso controlam o resultado. | Aprove adesão e desgaste em amostras equivalentes à produção. | |
A matriz dá uma primeira direção, não uma liberação final do processo. Uma ficha redonda rasa e um peão alto podem ter o mesmo ícone, mas apresentam problemas diferentes de transferência e fixação. Trate cada componente como uma superfície de impressão separada antes de combiná-lo em uma cotação.
3. A geometria decide o que a obra de arte pode se tornar
A questão da produção não é se todo o componente é curvo. É se a zona de impressão pretendida permanece dentro da janela do processo. Um peão pode ter uma base pequena e quase plana, embora seu corpo seja fortemente curvado. Um token pode parecer plano, mas conter uma borda elevada que bloqueia o cabeçote de impressão ou impede que a almofada role corretamente.
Para tampografia, verifique o caminho do bloco
A almofada de silicone deve captar a imagem, alcançar a área de impressão e liberar a tinta sem deslizar ou prender o ar. Reentrâncias profundas, paredes pontiagudas e projeções próximas podem impedir o contato total. Uma almofada muito macia pode se adaptar ao formato, mas distorcer a imagem. Uma almofada mais dura pode reter melhor os detalhes, mas não consegue alcançar a superfície. O fornecedor deve selecionar o formato e a dureza da almofada após revisar o componente, e não apenas com base no tamanho da arte.
Os gráficos multicoloridos adicionam outra restrição. O acessório deve retornar a peça à mesma posição para cada cor. Em uma pequena peça curva, um pequeno erro de rotação pode aparecer como um registro incorreto de cor visível próximo a uma borda ou linha de texto.
Para impressão UV, mapeie a variação de altura na imagem
O posicionamento das gotas do jato de tinta muda à medida que a superfície se afasta do cabeçote de impressão. A curvatura pode suavizar bordas ou distorcer uma imagem porque diferentes partes do gráfico ficam em alturas diferentes. Equipamentos projetados para jatos de maior distância podem expandir o alcance utilizável, mas essa capacidade deve ser confirmada para a impressora, tinta e requisitos de qualidade específicos.[2]
Peça ao fornecedor para mostrar o limite de impressão no modelo 3D. Se a imagem cruzar um chanfro, uma nervura ou um canto arredondado, divida-a em zonas ou mova-a antes da amostragem. Essa sobreposição simples evita que a equipe de arte aprove um layout que a máquina não consegue reproduzir com precisão.
4. Combine o processo com a arte, não com a maquete
Uma imagem renderizada pode fazer com que um pequeno gráfico pareça fácil. A arte de produção deve responder a perguntas mais difíceis: a cor é sólida ou tonal? Precisa de uma base branca? Quão perto ele fica de uma borda? Qual direção fica “para cima” depois que a peça entra no acessório? Uma pequena linha ainda pode ser impressa depois que a imagem segue uma curva?
Escolha a tampografia para gráficos controlados em cores especiais
A tampografia é uma opção prática para logotipos compactos, ícones, números, olhos e símbolos repetidos. As tintas de cores exatas podem ser preparadas de acordo com referências de cores aprovadas, mas uma segunda ou terceira cor aumenta o trabalho de configuração e registro. Lacunas finas, texto invertido e contornos finos precisam de uma prova de produção porque a placa gravada, a deformação da almofada e a transferência de tinta afetam a borda final.
Escolha a impressão digital UV para obras de arte em tons contínuos
A impressão digital UV é geralmente a melhor candidata para gradientes, detalhes fotográficos, fundos texturizados e imagens construídas a partir de muitas cores. Também torna a arte versionada mais fácil. Um jogo pode usar o mesmo corpo de token com diferentes retratos de personagens ou símbolos de recursos sem criar uma placa física separada para cada imagem.
A cor total não garante correspondência com uma caixa impressa ou peça moldada Pantone. Arte CMYK, tinta branca, verniz, cor do substrato e brilho influenciam a aparência. Aprovar a peça decorada junto com a embalagem relevante e os componentes moldados sob condições de visualização acordadas. Não julgue o resultado apenas por um monitor.
A resina fornece a cor base. A tinta adiciona um segundo sistema de cores na parte superior. Registre ambas as aprovações, incluindo o grau da resina, a textura da superfície, a revisão da arte, o sistema de tinta e qualquer camada branca ou transparente.
5. A preparação do material e da superfície pode reverter a escolha
Um processo que imprime bem em um plástico pode falhar em outro. A energia superficial, a desmoldagem, a textura, a contaminação e os aditivos afetam o modo como a tinta umedece e adere à peça. O polipropileno e o polietileno são plásticos de baixa energia superficial, o que torna a molhagem e a colagem mais difíceis do que em muitos plásticos de engenharia.[3]
Isso não significa que o PP não possa ser decorado. Isso significa que o sistema de produção pode precisar de tinta compatível, primer, tratamento por chama, tratamento corona ou outra etapa de preparação validada. A rota exata depende do tipo de resina e do fornecedor da tinta. Guia de Kingke paraABS versus PP para componentes de jogos de tabuleiroexplica por que o substrato deve ser selecionado tendo em mente a decoração e a função.
O tratamento de superfície é um processo controlado, não um resgate único. Registre o método de tratamento, configurações e atraso permitido antes de imprimir. Verifique novamente a adesão se o grau da resina, o corante, o desmoldante, a textura ou a tinta mudarem. Uma amostra feita a partir de um material de protótipo não identificado não pode aprovar a combinação de produção.
Óleo, poeira, contaminação por silicone e excesso de desmoldagem podem reduzir a adesão sem criar um defeito de moldagem visível. Defina regras de limpeza e manuseio de peças antes da primeira amostra decorada.
6. Compare o custo total de configuração e mudança
A tampografia requer chapas, blocos, preparação de tinta, configuração de cores e registro. Uma vez que a configuração esteja estável, ela pode atender pedidos repetidos com a mesma arte compacta. A impressão digital UV remove a placa gravada e pode alterar a arte através do arquivo de produção, o que muitas vezes ajuda projetos com tiragens mais curtas, vários SKUs ou revisões visuais frequentes.[1]
Não existe uma quantidade de pedido universal confiável na qual um processo se torne mais barato. O cruzamento muda com a área da imagem, contagem de cores, número de lados, capacidade de fixação, cobertura de tinta, passagens de impressão, tempo do operador, taxa de rejeição e quantas versões de arte compartilham a mesma peça moldada.
Para uma comparação de custos útil, peça a ambos os processos que citem a mesma definição de projeto:
- O mesmo componente moldado e classe de resina.
- O mesmo tamanho de arte, lados, cores e cobertura.
- A mesma quantidade do pedido e número de SKUs.
- Os mesmos requisitos de adesão, aparência e desgaste.
- As mesmas premissas de inspeção, embalagem e substituição.
- Separe os custos de configuração únicos dos custos unitários recorrentes.
Um preço de impressão mais baixo pode desaparecer se o processo exigir manuseio extra, mais componentes rejeitados ou um revestimento protetor separado. Compare o componente acabado aprovado, não a taxa da máquina.
7. Aprove adesão e desgaste com um plano de teste escrito
"Resistente a riscos" não é um padrão de aceitação. Não identifica o material de contato, força, contagem de cursos, condicionamento, método de inspeção ou limite de falha. Um bom plano de aprovação começa com a forma como os jogadores e empacotadores irão lidar com o componente e depois transforma esse uso em verificações repetíveis.
| Risco | Verificação prática de amostras | O que gravar | Erro comum |
|---|---|---|---|
| Adesão inicial | Use uma fita acordada ou um método de corte transversal somente quando for adequado ao filme de tinta e à geometria da peça. | Tempo de condicionamento, cortes, fita, método de remoção, localização e classificação. | Chamar qualquer fita de escritório para fazer um teste ASTM. |
| Lidando com abrasão | Esfregue ou passe um ciclo na área impressa com um material de contato definido e uma carga que reflita o uso. | Material de contato, força, ciclos, caminho, ponto final e padrão visual. | Comparação de amostras testadas com diferentes panos ou pressões. |
| Levantamento de borda | Inspecione as bordas de impressão próximas aos cantos, bordas elevadas e áreas flexíveis após o condicionamento. | Orientação da peça, ampliação e condição permitida da borda. | Inspecionando apenas o centro da imagem. |
| Exposição de limpeza | Use apenas os agentes de limpeza e o tempo de contato relevantes para as instruções do produto. | Química, concentração, tempo de permanência e número de ciclos. | Usando uma alegação indefinida de "resistência química". |
| Montagem e embalagem | Execute as peças impressas através da sequência real de empilhamento, ensacamento, bandeja ou montagem. | Estilo de embalagem, pontos de contato, simulação de trânsito e transferência observada. | Aprovar amostras soltas que nunca toquem nas peças vizinhas. |
A ASTM D3359 é comumente discutida para adesão de fitas, mas seu escopo publicado é para revestimentos relativamente dúcteis em substratos metálicos. A ASTM também observa limites quando o método é usado em plásticos e diz que a técnica do operador, o comportamento da fita e as condições de descascamento afetam os resultados.[4]Se um comprador e fornecedor o utilizarem para uma peça de jogo de plástico, eles deverão concordar com a aplicabilidade e o procedimento, em vez de tratar o número padrão como uma especificação completa.
ASTM D4060 avalia a abrasão do revestimento em uma superfície plana e rígida com um Taber Abraser.[5]Isso pode ajudar com amostras planas adequadas, mas pode não representar um pequeno peão curvo ou uma borda simbólica. Para muitos componentes do jogo, um teste documentado de fricção e manuseio específico do produto é mais representativo. Os critérios de aceitação ainda precisam ser acordados antes da produção das amostras.
8. Iniciando recomendações por tipo de componente
Estas recomendações restringem o plano de ensaio. Eles não substituem uma amostra de produção impressa.
Peões e peças moldadas
Para um pequeno ícone, número ou rostopeões de jogo de tabuleiro de plástico, a tampografia costuma ser o primeiro processo a ser avaliado. Sua almofada adaptável pode atingir uma área compacta em formato arredondado. Se o peão tiver uma base ou painel plano e o desenho precisar de uma cor tonal, um teste UV também pode ser razoável.
Tokens e marcadores planos
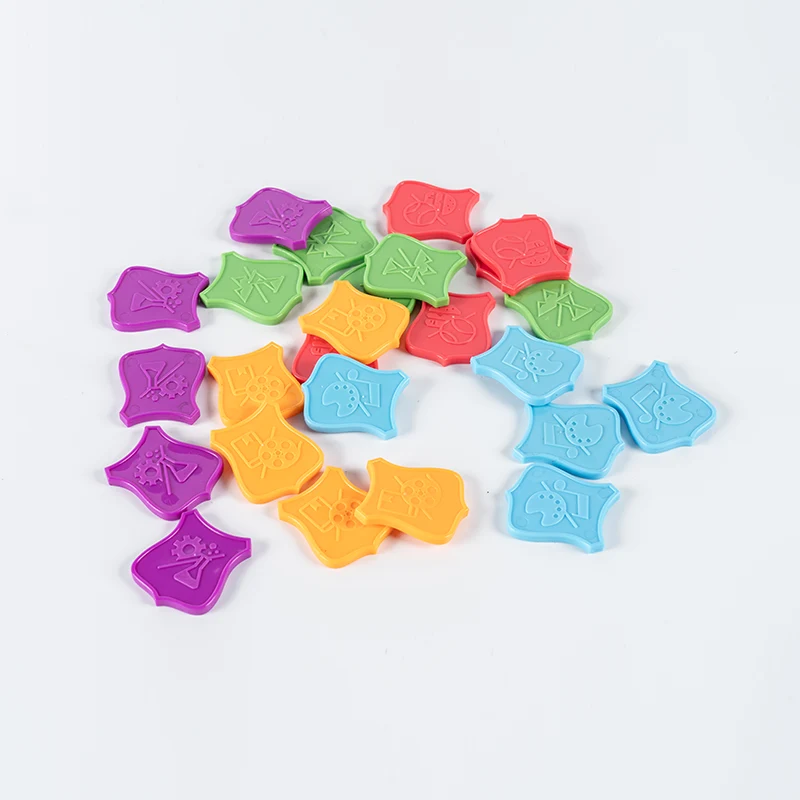
Fichas de plásticosão fortes candidatos digitais UV quando têm uma face larga e plana e diversas variantes de arte. Verifique os aros elevados, os chanfros das bordas e o nivelamento dos tokens antes de definir a área de impressão. A tampografia ainda pode ser eficiente para um simples ícone de uma cor repetido em uma produção estável.
Cubos, blocos e painéis acessórios
Faces planas fazemcubos de plástico para jogos de mesae painéis acessórios adequados para avaliação UV, especialmente quando cada face apresenta arte colorida ou versionada. O acessório deve orientar a peça de forma consistente e cada lado adicional adiciona manuseio. A tampografia pode ser competitiva para um pequeno símbolo sólido em uma ou duas faces.
Miniaturas e bonecos de ação
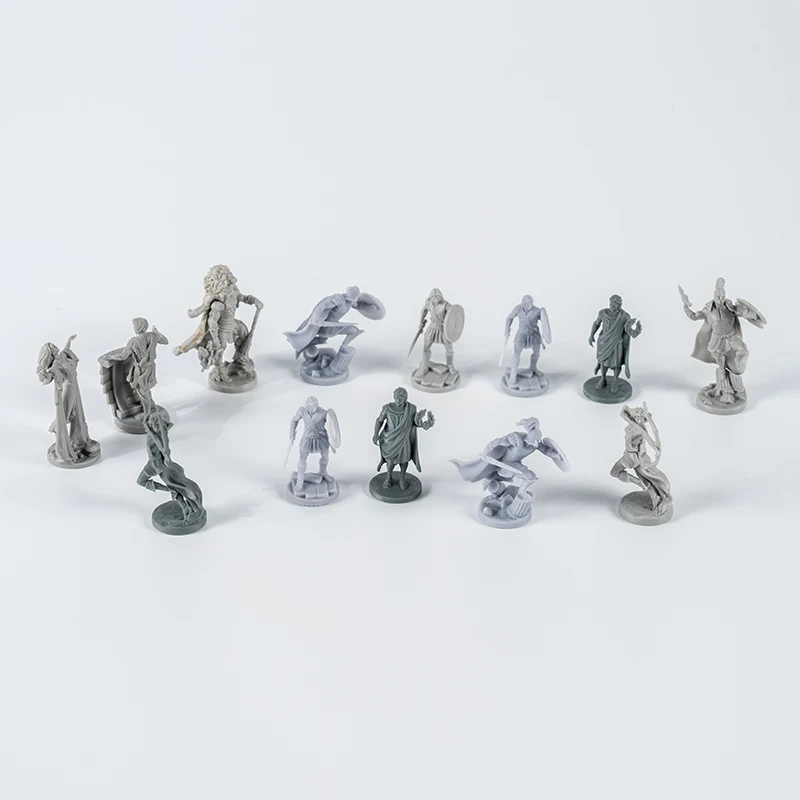
A pequena figura de ação de plásticopode conter reentrâncias profundas, cortes inferiores e mudanças repentinas de altura. A tampografia pode atingir detalhes faciais ou de fantasia selecionados, mas o fornecedor deve verificar o acesso, a deformação da almofada e a repetibilidade da fixação. Uma figura complexa raramente é uma superfície contínua imprimível.
Porta-cartões, bandejas e caixas
Grandes zonas planas de marca emporta-cartões de jogo de tabuleiro, bandejas ou caixas de armazenamento podem ser adequadas para impressão digital UV. Para uma grande marca repetida de cor sólida em uma área plana, a serigrafia também pode merecer uma cotação. Kingke'sserviço de serigrafia e tampografiapágina cobre ambas as rotas analógicas.
9. RFQ e lista de verificação de aprovação
Uma cotação de impressão só é comparável quando o fornecedor consegue visualizar a peça, arte e alvo de aprovação. Inclua o resumo de decoração com a solicitação de cotação da peça moldada em vez de adicionar impressão após a aprovação da ferramenta.
- Arquivo STEP e desenho para cada componente impresso.
- Família de resina final, grau de produção exato quando selecionado e cor base moldada.
- Arte vetorial para cores especiais e arquivos originais de alta resolução para imagens raster.
- Uma prova de posicionamento em PDF com dimensões, orientação e limite de impressão.
- Referências de cores nomeadas, base branca, verniz ou requisitos de brilho.
- Quantidade do pedido, contagem de SKU, variantes de arte e padrão de repetição esperado.
- Zonas cosméticas, expectativas de registro e condições de borda permitidas.
- Registros de limpeza, tratamento de superfície, tinta e cura necessários para aprovação.
- Testes de adesão, fricção, manuseio, montagem e embalagem com critérios de aprovação por escrito.
- Amostra de ouro, revisão de arte e proprietário de controle de alterações.
OServiço de análise DFM e estimativa de custospode revisar a geometria moldada e o acesso à decoração antes que o design da ferramenta seja bloqueado. Para projetos com diversas peças plásticas, o mais amplocomponentes plásticos de jogos de tabuleirogama ajuda a identificar quais peças podem compartilhar um material, acabamento ou fluxo de trabalho de impressão.
Guarde uma amostra assinada e decorada, a arte final, a revisão da peça moldada, o grau da resina, a preparação da superfície, o sistema de tinta, o método de cura, o registro do teste e o arranjo de embalagem aprovado. Caso algum item controlado seja alterado, revise quais testes de aprovação devem ser repetidos.
10. Perguntas frequentes
A tampografia é sempre melhor para peças curvas de jogos de tabuleiro?
Não. A tampografia é um forte ponto de partida para um pequeno gráfico em uma parte curva ou irregular porque a almofada de silicone se adapta à superfície. Equipamentos UV modernos podem lidar com alguma curvatura, mas a área de impressão utilizável depende da máquina, da distância entre a cabeça e a peça, do acessório e da nitidez necessária. Um teste de impressão na geometria de produção é a decisão mais segura.
A impressão UV é mais durável do que a tampografia?
Nenhum dos processos é automaticamente mais durável. O desgaste depende do grau da resina, da condição da superfície, do pré-tratamento, do sistema de tinta, da cura, do local de impressão e do manuseio. Compare amostras decoradas usando os mesmos testes de adesão e desgaste acordados, em vez de escolher apenas pelo nome do processo.
As peças de jogos de tabuleiro em polipropileno podem ser impressas?
Sim, mas o polipropileno é um plástico de baixa energia superficial. O grau final da resina pode precisar de tratamento, primer ou sistema de tinta compatível. Aprovar a adesão em material de produção moldado e controlar o tempo entre o tratamento e a impressão quando o processo assim o exigir.
Quais arquivos de arte devem ser fornecidos para peças impressas do jogo?
Forneça arte vetorial editável para gráficos em cores especiais quando possível, o arquivo raster original de alta resolução para imagens em tons contínuos, uma prova de posicionamento em PDF, cores nomeadas, dimensões e orientação. Mantenha a arte decorativa separada do arquivo CAD 3D e identifique o limite de impressão visível na peça real.
Um jogo de tabuleiro pode usar tampografia e impressão UV?
Sim. Um projeto pode usar tampografia para peões curvos e impressão digital UV para fichas planas ou painéis acessórios. Revise a aparência combinada da cor, os requisitos de manuseio, o plano de amostragem e a sequência de embalagem para que ambos os processos se ajustem a um sistema de aprovação.
Escolha o processo de impressão antes de aprovar a ferramenta
Envie os arquivos 3D, resina, arte, quantidades e requisitos de desgaste para uma revisão de moldagem e decoração.
Envie detalhes do seu projetoFontes
- Tinteiros: Tampografia vs Impressão Digital UV
- Tinteiros: os desafios da impressão a jato de tinta em superfícies curvas
- Ciência de Adesão 3M: Categorizando Energia de Superfície
- ASTM International: ASTM D3359-23, Métodos de teste padrão para classificação de adesão por teste de fita
- ASTM International: ASTM D4060-25, Método de teste padrão para resistência à abrasão de revestimentos orgânicos pelo Taber Abraser