Alguns componentes plásticos não conseguem atingir a estrutura, aparência, vedação, aderência ou integração funcional exigidas por meio de uma única operação de moldagem por injeção. Quando uma peça moldada precisa de uma camada de material adicional, inserto, recurso funcional ou seção moldada secundária,Moldagem por injeção de formação secundáriapode fornecer uma abordagem de fabricação adequada.
Este processo é particularmente útil quando o componente final necessita combinar diferentes materiais ou integrar um componente previamente formado numa estrutura moldada. Pode ajudar a reduzir operações de montagem separadas e, ao mesmo tempo, permitir que os fabricantes desenvolvam peças com requisitos funcionais mais complexos.Kinghefornece soluções de moldagem por injeção para clientes que necessitam de processos de conformação secundária para diferentes aplicações industriais.
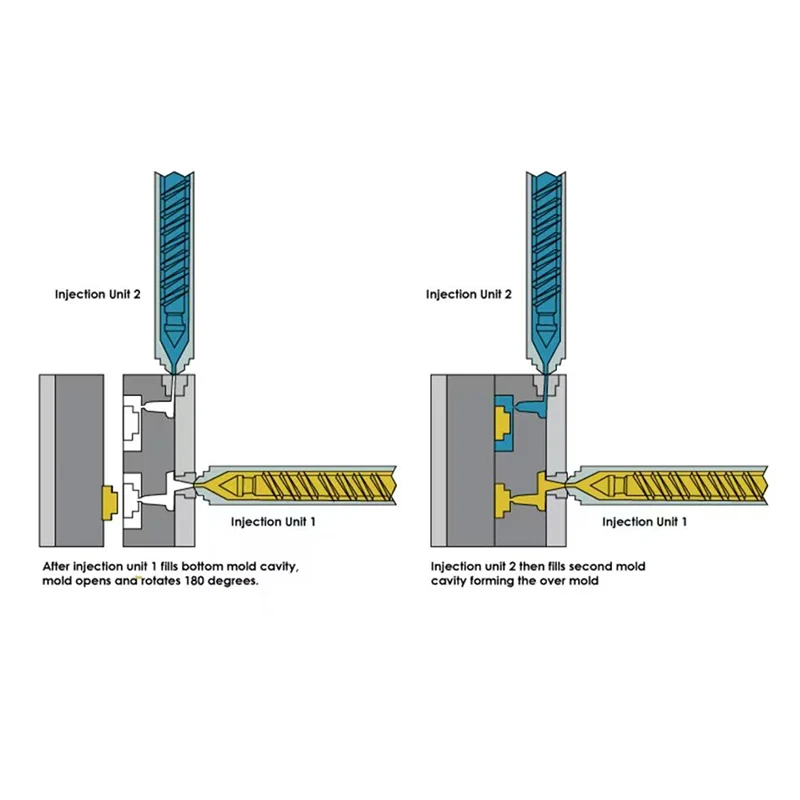
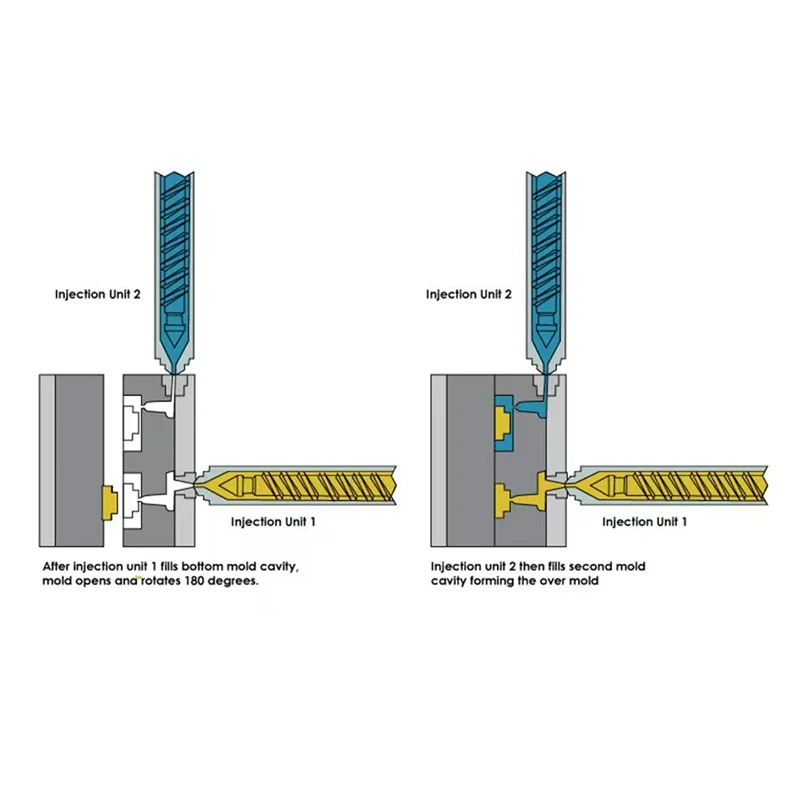
A moldagem por injeção de formação secundária refere-se a um processo de moldagem por injeção no qual um componente moldado existente ou inserto preparado é submetido a outra operação de moldagem. Um segundo material ou seção moldada é então formado ao redor ou sobre o componente original.
O primeiro componente atua como substrato, enquanto o segundo estágio de moldagem adiciona material ou funcionalidade adicional. Dependendo do projeto do produto, o material secundário pode fornecer vedação, isolamento, proteção, aderência, integração estrutural ou outras características necessárias.
Diferentes materiais podem fornecer diferentes características de desempenho. Um plástico rígido pode fornecer suporte estrutural, enquanto um material mais macio pode melhorar a aderência, vedação, amortecimento ou resistência à vibração.
A seleção de materiais compatíveis é importante porque a interface entre o primeiro e o segundo materiais pode afetar a confiabilidade do componente acabado.
A fabricação convencional pode exigir que componentes separados sejam moldados primeiro e depois montados usando adesivos, fixadores, encaixe por pressão, soldagem ou outros métodos. A conformação secundária pode integrar algumas dessas funções diretamente no processo de moldagem.
A redução de etapas de montagem separadas pode simplificar o fluxo de produção e reduzir o número de componentes individuais que precisam ser manuseados durante a fabricação.
A moldagem secundária pode combinar um substrato e um material adicional em um componente integrado. Isto pode ser útil quando um produto requer uma camada externa protetora, área de vedação, seção flexível ou componente incorporado.
O projeto final pode, portanto, fornecer múltiplas funções dentro de um único conjunto moldado, em vez de depender de diversas peças fabricadas separadamente.
Um material secundário pode modificar as características da superfície de uma peça moldada existente. Dependendo do material e do design, isso pode proporcionar melhor aderência, amortecimento, vedação, isolamento, amortecimento de vibrações ou proteção ambiental.
Os componentes automotivos geralmente precisam resistir a vibrações, mudanças de temperatura, umidade e uso mecânico repetido. A conformação secundária pode ser usada quando uma estrutura plástica rígida precisa de vedação, amortecimento, isolamento ou material de proteção adicional.
As aplicações potenciais incluem interruptores, manípulos, conectores, invólucros de sensores, tampas de proteção e outros componentes que requerem construção multimaterial.
Os produtos elétricos frequentemente contêm terminais, contatos, fios, conectores e outros componentes que precisam ser integrados em invólucros plásticos. A moldagem secundária pode ajudar a posicionar e proteger esses elementos dentro do componente final.
Para aplicações elétricas, a seleção do material e as condições de moldagem devem ser avaliadas de acordo com isolamento, temperatura, estabilidade dimensional e requisitos ambientais.
Produtos de consumo como dispositivos portáteis, ferramentas, controles, alças e equipamentos domésticos podem exigir características de superfície diferentes daquelas fornecidas por um único plástico rígido.
Um material flexível secundário pode ser adicionado a áreas selecionadas para melhorar a aderência, o conforto, a absorção de impacto ou o desempenho de manuseio.
Os produtos médicos e de saúde podem exigir estruturas integradas com requisitos específicos de limpeza, compatibilidade de materiais, resistência química, esterilização e consistência dimensional.
Quando a conformação secundária é usada para tais aplicações, os materiais selecionados e o processo de fabricação devem ser avaliados em relação ao produto aplicável e aos requisitos regulamentares.
Equipamentos industriais podem usar componentes moldados secundários para tampas de proteção, vedações, garras, elementos de controle de vibração, proteção de cabos e outras peças funcionais.
O processo pode ser útil quando um componente deve combinar desempenho estrutural rígido com outro material que forneça proteção ou flexibilidade adicional.
A primeira etapa de moldagem produz o substrato primário ou componente base. Suas dimensões e características superficiais devem ser controladas porque afetam diretamente a segunda operação de moldagem.
O substrato pode incluir ranhuras, nervuras, furos, recortes ou outras características estruturais específicas projetadas para ajudar a posicionar o componente ou melhorar a retenção mecânica durante a moldagem secundária.
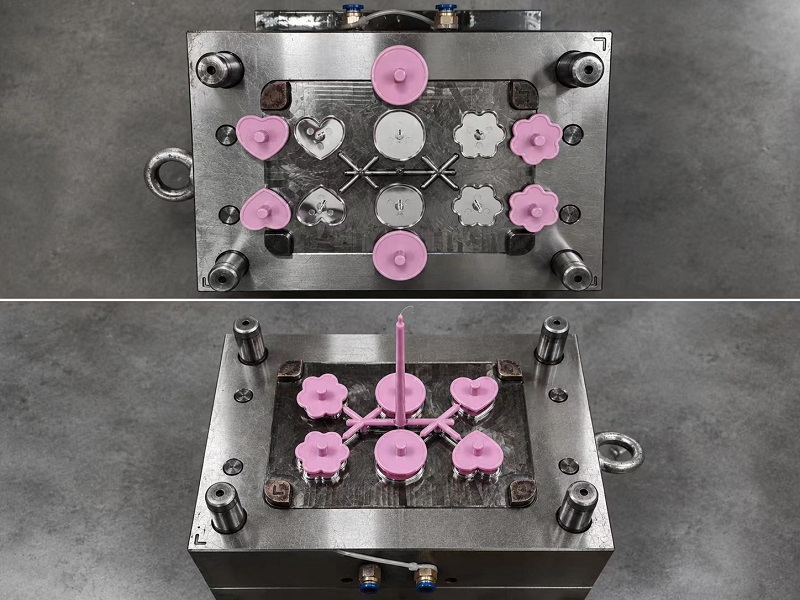
Após a primeira etapa de moldagem, o substrato é preparado para a segunda operação. Dependendo do processo, a preparação pode envolver limpeza, posicionamento, inspeção, pré-aquecimento ou transferência do componente para outro molde.
O posicionamento preciso é especialmente importante quando o segundo material deve cobrir apenas uma área específica do substrato.
O segundo material é injetado no molde ao redor ou sobre o substrato preparado. O material flui para a cavidade designada e forma a estrutura secundária necessária.
A pressão de injeção, a temperatura, a velocidade de enchimento, as condições de resfriamento e o projeto do molde precisam ser controlados de acordo com o material selecionado e a geometria do produto.
Após a injeção, o componente pode esfriar e estabilizar antes da ejeção e inspeção. A peça acabada deve ser verificada quanto à precisão dimensional, adesão ou retenção mecânica, qualidade da superfície, rebarbas, deformação e outros defeitos relacionados ao processo.
O primeiro e o segundo materiais devem ser selecionados de acordo com suas características físicas e de processamento. Em aplicações que requerem adesão material a material, a compatibilidade entre o substrato e o material secundário é particularmente importante.
Se os materiais não aderirem adequadamente, o componente acabado poderá sofrer separação ou outros problemas de interface durante o serviço.
A forma do primeiro componente moldado influencia a forma como o segundo material flui e permanece preso. Ranhuras, nervuras, rebaixos e outras características geométricas podem, às vezes, melhorar a retenção mecânica.
Projetar o substrato e a camada secundária juntos durante o estágio inicial de desenvolvimento do produto pode ajudar a evitar problemas de fabricação posteriormente.
O segundo processo de injeção precisa ser controlado de acordo com a janela de processamento do material. Temperatura, pressão ou velocidade de injeção excessivas podem afetar o substrato, enquanto condições de enchimento insuficientes podem causar moldagem incompleta ou defeitos superficiais.
Quando um componente existente é colocado em um molde para conformação secundária, sua posição deve ser controlada com precisão. O desalinhamento pode resultar em cobertura irregular do material, desvio dimensional, áreas expostas ou peças acabadas inconsistentes.
| Aplicativo | Função de formação secundária |
|---|---|
| Alças e Punhos | Adicione uma superfície de aderência mais macia ou confortável |
| Conectores elétricos | Encapsular ou proteger contatos e áreas de conexão |
| Componentes de vedação | Adicione material de vedação ao redor de um substrato rígido |
| Peças automotivas | Fornece isolamento, proteção, amortecimento ou vedação |
| Componentes Industriais | Adicione material protetor ou resistente à vibração |
| Produtos de consumo | Melhore a aderência, a aparência, o conforto ou a resistência ao impacto |
| Caixas Eletrônicas | Integrar material protetor ou isolante |
| Item de avaliação | Consideração do comprador |
|---|---|
| Material Básico | Confirme o material utilizado para a primeira etapa de moldagem |
| Material Secundário | Verifique a compatibilidade com o substrato |
| Geometria da peça | Avalie ranhuras, nervuras, cortes inferiores e outros recursos de retenção |
| Requisito de ligação | Determine se é necessária adesão química ou retenção mecânica |
| Tolerância Dimensional | Defina dimensões críticas para ambas as etapas de moldagem |
| Acabamento de superfície | Especifique os requisitos de textura, aparência e qualidade de superfície |
| Volume de produção | Considere os requisitos de ferramentas e processos de acordo com a demanda anual |
| Automação | Determine se o carregamento e a transferência do substrato devem ser automatizados |
| Inspeção | Definir requisitos de inspeção dimensional, visual e funcional |
| Ambiente de aplicação | Considere temperatura, produtos químicos, umidade, vibração e carga mecânica |
O projeto do molde deve fornecer um caminho de fluxo adequado para o material secundário. Um projeto de fluxo inadequado pode levar a enchimento incompleto, ar preso, linhas de solda ou distribuição desigual de material.
A camada secundária deverá ter uma espessura adequada e consistente sempre que possível. Variações significativas podem afetar o resfriamento, o encolhimento, a estabilidade dimensional e a aparência da superfície.
A geometria moldada secundária deve permitir que a peça acabada seja removida do molde sem danificar o substrato ou o material recém-formado. Os ângulos de saída e os locais de ejeção devem, portanto, ser considerados durante o desenvolvimento do molde.
Se o processo de conformação secundária se destinar a substituir uma operação de montagem separada, a sequência completa de fabricação deverá ser avaliada antes do início da ferramentaria. Isso inclui produção de substrato, transferência, moldagem secundária, inspeção e embalagem final.
A integração de vários materiais ou componentes em uma peça moldada pode reduzir o número de peças individuais que precisam ser manuseadas e montadas.
Um processo de moldagem controlado pode fornecer um posicionamento mais consistente do material secundário do que a montagem manual, particularmente quando são utilizadas ferramentas adequadas e sistemas de carregamento automatizados.
Quando o processo de moldagem secundária substitui com sucesso a aplicação de adesivo, fixação mecânica ou outra operação de montagem, os fabricantes podem simplificar o fluxo de trabalho de produção e reduzir possíveis variações relacionadas à montagem.
Kinghepode avaliar os requisitos de conformação secundária de acordo com a estrutura da peça, materiais, volume de produção, requisitos dimensionais e aplicação pretendida. A avaliação antecipada do processo ajuda a determinar se a moldagem secundária é apropriada para o componente específico.
A formação secundária requer coordenação entre o primeiro componente moldado, método de transferência ou posicionamento, segundo molde, parâmetros de injeção e processo de inspeção. Esses fatores devem ser considerados em conjunto para estabelecer um fluxo de trabalho de produção estável.
Para aplicações automotivas, eletrônicas, industriais, de consumo e outras, o material secundário necessário e a estrutura de moldagem podem variar significativamente.Kingheapoia os clientes na avaliação do processo de acordo com os requisitos funcionais do componente acabado, em vez de tratar a moldagem secundária como um processo padrão de tamanho único.